

一、场景痛点:残胶不是质量问题,而是选型与工艺的必然结果
工厂现场最常见的三类返工投诉,几乎都指向同一件事——胶带撕下来带胶:
外观件被污染。玻璃、亚克力、烤漆铝件、PI 膜、光学镜片上留下残胶,返工需要拆件、清洗、复检,成本远高于胶带本身;
产线节拍被打断。自动化装配的模组一旦因残胶返修,整条线停机等待清洗;
客户验货被卡。整机厂在终检环节判定「外观不良」,直接扣款或退货。
很多工程师的第一反应是「换个胶系试试」,但残胶是胶粘剂体系、基材表面能、贴合压力、停放时间、撕除温度与角度共同作用的结果。分不清成因就换料,往往从「带残胶」变成「撕不动、破坏基材」——后者更麻烦。
二、参数原理解读:为什么会留下残胶
1. 胶系:交联密度决定「内聚」还是「残留」
残胶的本质是胶层内聚强度低于被粘表面附着强度——胶与基材之间的界面键合太强,强于胶层内部的分子间作用力,撕除时胶层无法内聚断开,只能被"拔"下来留在基材上。
橡胶系压敏胶(如 tesa 4334 遮蔽胶带的丙烯酸系、tesa 51914 的可再浆化丙烯酸):初粘与极性匹配好,但对低表面能基材容易出现残胶与渗透;
硅胶系(如 tesa 50600):极性低、耐高温 220℃/30min,官方明确标注 Residue-free removability(无残胶可移除),但耐温高时对基材涂层的破坏风险也需评估;
丙烯酸系(主流):长期耐温与 UV 表现好,老化后交联密度上升,贴得越久越难撕、越容易残胶。
2. 时间:官方给的「无残胶窗口」是硬指标
原厂对「多久之内撕掉不留胶」都有明确承诺,这比任何经验判断都可靠:
| 产品 | 官方无残胶时限 | 其他官方条件 |
|---|---|---|
| 3M™ 2090 蓝色美纹纸胶带 | 贴后 14 天内可无残胶移除 | 皱纹纸基材、丙烯酸胶、总厚 0.125 mm、断裂伸长 7%、UV 与防水 |
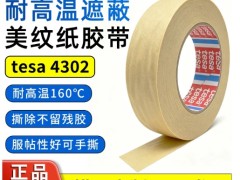
| tesa® 4334 精细遮蔽 | 户外 8 周 / 室内 6 个月 | Washi 和纸基材、丙烯酸胶、总厚 90 μm、钢粘接 1.8 N/cm、耐温 150℃/30min |
| tesa® 50600 高温遮蔽 | 整片揭除无残胶 | PET 基材、硅胶、总厚 80 μm、耐温 220℃/30min、介电击穿 4000 V |
超期后再撕,残胶概率显著上升——这是选型时必须写进作业指导书的一条。
3. 表面能与底涂:难粘基材的正解
PE、PP、ABS、PET/PBT 等低表面能材料,是残胶的另一个来源——胶层没真正"抓住"基材,长期受力后从界面整体剥离,带下整层胶。官方方案是底涂剂:3M™ Tape Primer 94 官方 TDS 明确其用于促进胶带在 PE、PP、ABS、PET/PBT 混合料、混凝土、木材、玻璃、金属与涂漆金属上的粘接,固含量 5-6%、闪点 -20℃、涂布量 14.7 m²/L、室温约 5 分钟干燥;官方要求被粘表面以 50/50 异丙醇与水混合液清洁并用无绒布擦拭,多孔表面需涂布两次,底涂可用异丙醇清除。
4. 剥离方式:慢撕、低角度、控温
残胶的另一半责任在撕除工艺。急拉、快速撕、剥离角过小都会把胶层拉断在基材上。可行的做法是:控制剥离速度、保持较大的剥离角度、必要时先加热降低胶层流动性后再缓慢剥离。
三、选型方法:四类官方解法,按需求对号入座
解法一:换结构——用「可移除 / 可重工」胶带替代永久胶带。
tesa 官方将可移除胶带分为四类:泡棉可移除(如 tesa 65610 InvisiBond One Lift,靠 PET 增强层实现整片移除)、薄膜可移除(如 tesa 68767,兼顾强粘接与抗剪切)、织物可移除(如 tesa 4964 厚背胶层适配略粗糙表面、tesa 51960)、易拉解粘(Bond & Detach)。
tesa 官方对易拉胶的表述是:无需加热、制冷或溶剂辅助即可剥离,且基材保持洁净无残胶;其拉伸解粘机制适用于电池包密封、模组组装等电动化场景。
解法二:换解粘方式——Bond & Detach 技术。
tesa 官方披露 Bond & Detach 采用五种专属解粘合机制将胶带与基材分离而不损伤表面,官方给出的解粘方式包括拉伸(stretching)、电解(electrical)、激光(laser)、热(heat)等。典型的 tesa 76565 官方技术数据为:
项目 官方数值 结构 / 厚度 / 颜色 单层设计 / 0.5 mm / 深黑 胶系 / 离型纸 合成橡胶 / PET 硅化 180° 剥离强度 ASTM 钢 28 N/cm;玻璃 29;铝 19;ABS 20;PS 29;PC 18;PP 16;PE 15;PVC 15;PET 9 静态剪切保持 常温 1000g 1000h 通过;-40℃ 500g、90℃ 300g、85℃/85%RH 300g、120℃ 50g 全部通过 长期耐温 / 断裂伸长 / 抗张强度 120℃ / >600% / >17 MPa 介电耐力 / 击穿电压 >24 kV/mm / >12 kV 其他 TVOC 800 μg/g;雾化值 4700 μg/g;OCA 协同性通过(依据 DIN 75220,配套 tesa OCA 88708) 官方进一步说明:易拉胶已在超过 20 亿部智能手机上应用,汽车行业现已采用同一技术实现高价值组件的无残胶移除,便于维修与回收。
解法三:换胶系——用低粘或易剥离配方做可移除工位。
若工艺上必须用传统胶带,可选低粘型美纹纸或弱粘转移胶做定位。注意低粘 = 抗位移能力也低,定位工位适合,不适合承担长期结构力。
解法四:换清洁方案——已经贴上去了怎么补救。
tesa 官方推荐的补救产品是 tesa® Professional 60042 Adhesive Remover(无硅胶型胶残留清除剂),官方说明其可从塑料、玻璃与金属表面清除胶残留。工业现场操作要点:先在不显眼处试用、避免长时间浸泡、随后用洁净无绒布彻底擦净并让表面完全干燥再贴合新胶带。
四、工艺要点:把残胶挡在流程之外
贴之前:基材用 50/50 异丙醇/水清洁 → 无尘布擦干 → 低表面能基材涂底涂剂(Primer 94,室温约 5 分钟干燥)→ 贴合压实(避免气泡与翘边);
贴之后:静置数小时再进入下一道工序(这是积水 5200 系列官方使用条件,同样适用于多数工业胶带);
撕之前:先确认是否已超出原厂承诺的无残胶时限;必要时轻微加热软化胶层;
撕的时候:慢撕 + 大角度 + 沿受力方向回折,避免 180° 急速回拉;带余胶时改用 60042 类清除剂处理,不要用刀片硬刮;
记录留档:把「型号 + 基材 + 贴附时间 + 撕除时间 + 环境温湿度」记入工艺卡,残胶问题复盘时才有据可查。
五、速查表:按需求直接对号入座
| 你的痛点 | 推荐方向 | 参考方案 |
|---|---|---|
| 外观件要保证绝对无胶 | 选官方标注无残胶的型号,并严守时限 | 3M 2090(14 天)、tesa 4334(户外 8 周/室内 6 个月) |
| 需要高温喷涂后整片揭除 | 硅胶系高温遮蔽 | tesa 50600(220℃/30min,官方标注无残胶) |
| 低表面能基材粘不牢 | 加底涂剂 | 3M Primer 94(固含 5-6%,室温约 5 分钟干燥) |
| 高价值组件要定期返修 | 用可重工解粘方案 | tesa Bond & Detach(拉伸/电解/激光/热解粘) |
| 已经留下残胶 | 化学清除 | tesa Professional 60042 Adhesive Remover |
六、写在最后
残胶这件事,三分靠选型、七分靠工艺。把「无残胶时限」写进作业指导书、把底涂与清洁步骤固化下来,比事后花十倍成本去清洗返工划算得多。我们提供 3M / tesa / 积水 / 日东 全系原厂工业胶带,可协助做残胶风险评估、基材兼容性验证与样品打样,并提供原厂 TDS / SDS 技术资料。
咨询热线:18659281391(苏先生) 地址:厦门市集美区北部工业区 厦门特思达实业有限公司